TF 자석 샌드블라스팅용 백색 용융 알루미나 #24메쉬 연마재
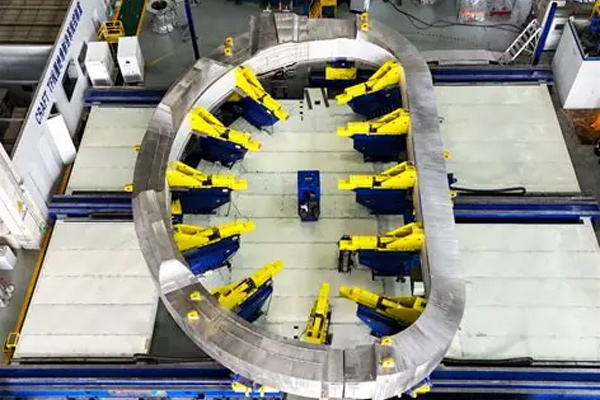
TF 초전도 자석의 주요 기판은 316LN/304L 오스테나이트 스테인리스강, 구리 합금 도체 및 절연 매트릭스로 구성됩니다. 샌드블라스팅의 목적은 표면 스케일과 오일/그리스 제거, 제어된 표면 거칠기 형성, 에폭시 또는 폴리이미드 절연층의 접착 강도 향상입니다. 중요한 제약 조건으로는 강자성 불순물의 엄격한 금지, 최소한의 잔류 오염, 제어된 표면 형상, 그리고 이동성 금속 이온의 유입 방지가 있습니다. 백색 용융 알루미나는 99.2% 이상의 Al₂O₃를 함유하고 있으며, 유리 철과 자성이 거의 없습니다. 반면, 갈색 용융 알루미나는 철(Fe)과 티타늄(Ti) 불순물을 함유하고 있습니다. 초전도 코일의 특징인 극저온 및 강한 자기장 환경에서 이러한 불순물은 와전류, 자기 잡음 및 국부적인 발열을 유발하여 임계 전류를 감소시킬 수 있습니다. 따라서 TF 자석 샌드블라스팅에는 고순도 백색 용융 알루미나 #24 메쉬가 필수적이며, 갈색 용융 알루미나, 강철 그릿, 철 그릿은 적합하지 않습니다. 구체적인 이유는 아래에 설명되어 있습니다.
-
재료 특성: 백색 용융 알루미나는 강자성 불순물이 없어 극저온 고자기장 환경에서 작동하는 초전도 자석의 절연 접합에 필요한 엄격한 청정도 요구 사항을 충족합니다. 갈색 용융 알루미나와 강철 그릿은 철 불순물을 함유하고 있어 자석의 열팽창 위험을 초래할 수 있습니다.
-
입자 크기 메커니즘: F24 그릿은 앵커 패턴 깊이, 스케일 제거 효율 및 기판 손상 사이에서 최적의 균형을 이룹니다. 더 미세한 그릿(F46/F60)은 정밀 가공 후 가벼운 표면 거칠기 처리에만 적합하며 두꺼운 롤링 스케일을 효과적으로 제거할 수 없습니다.
-
엔지니어링 사례 연구: ITER, JT-60SA, CFETR 등의 프로젝트에서 사용되는 시제품 TF 코일의 경우, F24 메쉬 백색 용융 알루미나는 열간압연 도체의 전처리에 적합한 것으로 일관되게 나타났습니다. 반면, WFA 46 메쉬는 정밀 가공 도체에 사용됩니다. 이 두 공정은 국내외 핵융합 엔지니어링 프로젝트에서 병행하여 사용되고 있습니다.
-
위험 요소: F24는 입자 크기가 크기 때문에, 입자가 기판에 박히거나 미세 손상을 일으키지 않도록 샌드블라스팅 압력과 후처리 세척을 엄격하게 관리해야 합니다.
연마재 입자 크기 및 연마재 선택의 심층적인 측면에 관하여:
첫째, 24메쉬 백색 용융 알루미나를 선택하는 이유는 무엇일까요?
백색 용융 알루미나 24메쉬는 약 600~850μm의 공칭 입자 크기를 갖습니다. 크고 날카로운 입자는 타격당 높은 충격 에너지를 전달하여 두꺼운 산화막, 심한 밀 스케일 및 넓은 면적의 도체 기판 재료를 거칠게 만드는 데 적합합니다. 또한 한 번의 공정으로 깊은 앵커 프로파일(Rz 60~100μm)을 구현할 수 있습니다. 절연 접합 시스템은 상당한 앵커 프로파일 깊이를 필요로 하며, 깊은 프로파일은 에폭시 수지 계면에서의 기계적 결합 강도를 크게 향상시킵니다.
-
미세한 입자 크기(F46/F60)는 얕은 표면 프로파일(Rz 20~45μm)만을 생성하여 접착 강도가 불충분합니다. 따라서 고전류 및 저온 열 사이클링 조건에서 절연층이 박리되거나 접착이 깨지기 쉽습니다. 국내 플라즈마물리연구소의 TF 도체 기본 공정은 산화막 층이 얇은 도체에 적합한 중간 정도의 표면 거칠기를 가진 F46을 사용하는데, 이는 F24 방식과는 다른 공정 경로입니다.
-
F24보다 큰 입자 크기(예: F12/F16)는 과도한 충격 에너지를 발생시켜 소성 변형, 표면 미세 균열 및 모재의 응력 집중을 유발합니다. 4.2K의 저온 사이클링 동안 미세 균열의 전파는 도체의 피로 파손으로 이어질 수 있습니다. 또한, 거친 입자는 제거하기 어려운 입자 매몰 현상이 발생하기 쉬우며, 매몰된 입자는 자기장에 노출될 때 결함의 원인이 될 수 있습니다.
-
WFA F24는 표면 거칠기 처리에 있어 최적의 균형점을 제공합니다. 충분한 앵커 프로파일 깊이, 제어 가능한 소성 변형, 그리고 세척성을 모두 갖추고 있습니다. 따라서 F24 백색 용융 알루미나는 국제 핵융합 장치의 TF 코일 제조 규격에 따라 두꺼운 산화막을 가진 도체의 전처리 공정에 적합합니다.
둘째, 다른 분사 연마재는 왜 선택되지 않는 것입니까?
-
갈색 용융 알루미나(BFA): 저렴하지만 철과 티타늄을 함유하고 있으며, 잔류 강자성 불순물로 인해 강한 자기장에서 국부적인 발열이 발생하여 급랭 현상을 유발할 수 있으므로 초전도 자석에는 적합하지 않습니다.
-
탄화규소(SiC): 경도가 높고 절삭력이 뛰어나지만 입자가 매우 취성이 강합니다. 파손 시 초미세 분말이 기판에 쉽게 박혀 제거하기가 매우 어렵습니다. 또한 전기 전도성이 있어 절연 시스템에는 사용할 수 없습니다.
-
강철 입자/철 조각: 강자성체이므로 즉시 제외합니다.
-
유리 비드: 구형 모양; 표면 마감용으로만 적합하며 충분한 고정 프로파일을 만들 수 없음; 절연 접착 강도가 떨어짐; 접착 전 표면 거칠기 처리가 아닌 연마용으로만 사용됨.